2026-08-11
A Lagerstapler ist einer der kapitalintensivsten Anschaffungen, die eine Vertriebseinrichtung tätigen wird, und die Entscheidung bleibt selten beim Preis hängen. Bodenanordnung, Regalhöhe, Gangfreiheit, Arbeitszyklus und sogar die Beschaffenheit des Lagerbodens bestimmen alle, welche Chassis-, Mast- und Antriebsstrangkonfiguration über eine mehrjährige Lebensdauer hinweg tatsächlich zuverlässig funktioniert. Als Produktionsstätte, die Materialtransportgeräte direkt entwickelt und produziert, gehen wir hier anders vor als bei einem allgemeinen Ausrüstungskatalog – jede Spezifikation unten spiegelt wider, was unsere Entwicklungs- und Testteams tatsächlich in der Produktion validieren, bevor eine Einheit ausgeliefert wird, und keine Marketingzahlen aus einer Broschüre.
Die meisten Betriebsteams bewerten Gabelstapler allein nach Kapazität und Preis und stellen dann Monate später fest, dass das Gerät einen Regalgang nicht räumen kann, keine zweite Schicht ohne Spannungsabfall durchhalten kann oder in einer Kühllagerumgebung Hydraulikdichtungen schneller verschleißt als erwartet. Diese Seite wurde auf der Fertigungsseite dieser Lücke geschrieben – den technischen Einschränkungen, Baumaterialien und Testverfahren, die bestimmen, ob ein Gabelstapler tatsächlich die Leistung erbringt, die im Datenblatt angegeben ist, wenn er in einer echten Lagerhalle eingesetzt wird.
Die meisten Kaufratgeber beschreiben Gabelstapler nur nach Kategorie – Gegengewichtsstapler, Schubmaststapler, Schmalgangstapler – ohne zu erklären, warum diese Kategorien überhaupt existieren. Aus fertigungstechnischer Sicht ist jede Konfigurationsentscheidung auf drei technische Einschränkungen zurückzuführen: Gewichtsverteilung des Fahrgestells, hydraulische Hubkapazität in der Höhe und Wärmemanagement des Antriebsstrangs bei kontinuierlichem Radfahren. Ein Gabelstapler, der auf Bodenhöhe für 3.000 kg ausgelegt ist, kann bei einer Hubhöhe von 9 Metern nicht die gleiche Tragfähigkeit von 3.000 kg tragen – die Tragfähigkeit nimmt mit zunehmender Mastverlängerung ab, und diese Leistungsminderungskurve ist genau das, was ein ausgereiftes Gerät von einem leistungsschwachen Gerät unterscheidet.
Unsere Produktionslinie testet jedes Chassis anhand einer Nennkapazitätskurve und nicht anhand einer einzigen Spitzenzahl. Dies ist für Anlagenbetreiber von unmittelbarer Bedeutung, da die auf einem Datenblatt veröffentlichten Angaben zur „maximalen Kapazität“ häufig bei minimaler Hubhöhe und Standardlastschwerpunkt gemessen werden – Bedingungen, die nur selten mit realen Lagerbetrieben übereinstimmen, bei denen Lasten auf eine Regalhöhe von drei, vier oder fünf Metern gehoben werden. Das Verständnis dieser Abwertungsbeziehung ist das nützlichste technische Wissen, das ein Käufer anwenden kann, bevor er Einheiten vergleicht.
Die Gewichtsverteilung des Fahrgestells folgt der gleichen Logik. Die Platzierung des Gegengewichts an der Rückseite des Rahmens dient speziell dazu, das Lastmoment auszugleichen, das entsteht, wenn die Gabeln unter einem angehobenen Mast nach vorne ausfahren. Wenn das Gegengewicht im Verhältnis zur Masthöhe und der Nennkapazität zu klein ist, wird das Gerät bei voller Ausladung instabil, lange bevor es seine aufgedruckte Kapazitätsgrenze erreicht – ein Fehlermodus, der bei einer Vorführung im Ausstellungsraum selten auftritt, aber schnell auftritt, wenn eine Einrichtung die Ausrüstung in voller Rackhöhe unter realen Lastbedingungen betreibt.
Die Kapazität wird bei einem standardmäßigen Lastschwerpunkt von 500 mm gemessen. Lasten mit einem längeren Schwerpunkt verringern die effektive Tragfähigkeit, manchmal um 15–20 %. Unsere Datenblätter geben die Kapazität für drei Lastzentren an, nicht für eines.
Die Freihubhöhe (bevor der Mast nach außen ragt) bestimmt, ob eine Einheit unter niedrigen Deckenbalken oder im Inneren von Anhängern betrieben werden kann, ohne dass es zu Problemen mit der Freiraumhöhe kommt.
Der Arbeitszyklus definiert, wie viele Betriebsstunden pro Schicht ein Antriebsstrang und eine Hydraulikpumpe ohne thermische Leistungsminderung aushalten können. Kontinuierliche Mehrschichtbetriebe erfordern eine höhere Belastbarkeit als Einschichtbetriebe.
Die Reifenaufstandsfläche und das Fahrgestellgewicht bestimmen den Druck, der auf den Lagerboden ausgeübt wird. Mezzanine- und Doppelbodenanlagen müssen diesen Wert vor der Bereitstellung überprüfen, nicht danach.
Der äußere Wenderadius, nicht allein die Fahrgestelllänge, bestimmt den minimalen Arbeitsgang. Ein kürzerer Radstand verringert den Radius, kann jedoch die Stabilität bei voller Hubhöhe beeinträchtigen.
Elektrische Einheiten basieren üblicherweise auf 24-V-, 48-V- oder 80-V-Systemen. Architekturen mit höherer Spannung halten im Allgemeinen höhere Lasten über längere Schichten hinweg mit weniger Spannungseinbrüchen aus.
Das Anlagenlayout ist der Ausgangspunkt für die Konfiguration und kein nachträglicher Gedanke, der nach dem Kauf einer Einheit angewendet wird. Vier Layout-Variablen haben bei dieser Entscheidung das größte Gewicht: Arbeitsgangbreite, Regalhöhe, Zustand der Bodenoberfläche und Wegstrecke vom Dock zum Lager. Jede Variable interagiert mit den anderen, weshalb eine Konfiguration, die in einer Einrichtung gut funktioniert, in einer anderen mit ähnlicher Regalhöhe, aber unterschiedlicher Gangbreite oder Bodenneigung schlecht funktionieren kann.
Bei Konfigurationsentscheidungen wird die Entfernung zwischen der Laderampe und den Lagerregalen häufig unterbewertet. Eine Anlage mit langen Verfahrwegen profitiert von einer höheren Höchstgeschwindigkeit und einem Antriebsstrang, der auf kontinuierliche Bewegung ausgelegt ist, statt auf die häufigen Stopp-Start-Zyklen, die bei Kommissioniervorgängen in engen Gängen typisch sind. Die Auswahl eines Fahrwerks, das auf Stopp-Start-Reaktionsfähigkeit in einer Langzeitanlage abgestimmt ist, führt zu unnötigem Verschleiß des Antriebsstrangs und langsameren Zykluszeiten als bei einer Einheit, die für Dauerbetrieb ausgelegt ist.
Gänge über 3,2 Meter ermöglichen Gegengewichtskonfigurationen mit standardmäßiger Drehgeometrie, was den Wartungszugang vereinfacht und es einer einzigen Einheit ermöglicht, sowohl die Lagerung als auch die Bewegung vom Dock zum Lager zu bewältigen.
Gänge zwischen 1,6 und 2,7 Metern erfordern Reichweiten- oder Schmalgang-Mastkonfigurationen mit seitlich verschiebbaren Wagen, wobei Drehflexibilität zugunsten einer Steigerung der Lagerdichte von bis zu 40 % eingetauscht wird.
Betriebe, in denen sowohl Boden- als auch Hochregallager gelagert werden, setzen oft zwei Chassis-Typen parallel ein, anstatt sich für beide Aufgaben auf ein einziges Mittelklasse-Gerät zu verlassen.
Einrichtungen mit Bodenunterschieden oder Dehnungsfugen profitieren von einer verstärkten Achsbefestigung und Reifen mit größerem Durchmesser, wodurch die Belastung des Fahrgestells durch wiederholte Stoßbelastungen während der Fahrt verringert wird.
Die folgende Tabelle spiegelt die Spezifikationsbereiche wider, die unser Ingenieurteam bei Standardproduktionsläufen validiert. Bei den Zahlen handelt es sich um getestete Bereiche und nicht um einzelne Marketingzahlen, da die tatsächliche Leistung vom Lastschwerpunkt, der Umgebungstemperatur und der Bodenbeschaffenheit abhängt. Käufer, die Einheiten aus verschiedenen Quellen vergleichen, sollten dieselben bereichsbasierten Daten anfordern, anstatt einen einzelnen Spitzenwert zu akzeptieren, da Spitzenwerte allein kein guter Indikator für die tatsächliche Leistung sind.
| Spezifikation | Standard-Duty-Klasse | Heavy-Duty-Klasse | Hoch-Rack-Klasse |
| Nennkapazität | 1,5–2,5 t | 3,0–5,0 t | 1,2–2,0 t |
| Maximale Hubhöhe | 4,5–6,0 m | 3,5–5,0 m | 9,0–13,0 m |
| Arbeitsgang | 3,2–3,6 m | 3,8–4,2 m | 1,6–2,3 m |
| Antriebsstrang | Elektrik / IC | IC / Diesel | Elektrisch |
| Arbeitszyklus | Einzel-Doppelschicht | Kontinuierlich | Einzel-Doppelschicht |
| Bodendruck | Mäßig | High | Niedrig–Mittel |
| Typische Reisegeschwindigkeit | 14–17 km/h | 18–22 km/h | 8–11 km/h |
| Batterie-/Kraftstoffsystem | 48V–80V elektrisch | Diesel / Flüssiggas | 48V–80V elektrisch |
Die Wahl des Antriebsstrangs hat weitaus mehr Einfluss als die Kraftstoffkosten. Elektrische Antriebsstränge eliminieren den Abgasausstoß vollständig, wodurch die Anforderungen an die Belüftungsinfrastruktur in geschlossenen Einrichtungen reduziert und der Umgebungsgeräuschpegel ausreichend gesenkt werden, um die Kommunikationssicherheit in einer stark befahrenen Lagerhalle deutlich zu verbessern. Im Gegensatz dazu liefern Verbrennungsmotoren eine nachhaltige Leistungsabgabe ohne die mit Batterieladezyklen verbundenen Laufzeitbeschränkungen, was für Einrichtungen mit kontinuierlichem Mehrschichtbetrieb ohne spezielle Ladeinfrastruktur weiterhin relevant ist.
Die Batteriechemie fügt eine weitere Ebene der Entscheidungsfindung innerhalb elektrischer Konfigurationen hinzu. Geflutete Blei-Säure-Batterien bleiben aufgrund der geringeren Vorabkosten und gut verstandenen Wartungsverfahren die häufigste Wahl, erfordern jedoch einen vollständigen Lade- und Abkühlzyklus sowie regelmäßige Kontrollen des Wasserstands. Versiegelte, wartungsfreie Batterien reduzieren den Wartungsaufwand bei höheren Vorlaufkosten, während schnellladefähige Systeme Zwischenladungen während Schichtpausen ermöglichen und so den Bedarf an Batteriewechsel-Infrastruktur in Mehrschichtbetrieben reduzieren.
Keine Abgasemissionen, geringere Geräuschentwicklung, geringere Vibrationen und kürzere Wartungsintervalle im Vergleich zu Verbrennungsantrieben, wodurch elektrische Konfigurationen gut für geschlossene, temperaturkontrollierte Anlagen geeignet sind.
Anhaltende Stromversorgung ohne Ausfallzeiten während des Ladezyklus, schnelleres Auftanken im Vergleich zum Aufladen der Batterie und stärkere Leistung im Außen- oder gemischten Betrieb im Innen- und Außenbereich.
Größere Anlagen setzen häufig elektrische Einheiten für den Regalbetrieb in Innenräumen und Verbrennungseinheiten für die Hof- und Anhängerbeladung im Freien ein, wobei die Antriebsstärken an bestimmte Arbeitsbereiche angepasst werden.
Über die veröffentlichten Spezifikationen hinaus bestimmt die strukturelle Bauqualität weitaus mehr die Gesamtbetriebskosten als der Aufkleberpreis. Vier Bereiche verdienen bei der Bewertung eine direkte Prüfung, da diese Komponenten über eine mehrjährige Lebensdauer der höchsten kumulativen Belastung ausgesetzt sind und der Austausch nach einem vorzeitigen Ausfall am teuersten ist.
Mastkanäle unterliegen über Tausende von Hubzyklen hinweg einer wiederholten Biegebelastung. Vollständig geschweißte Stahlkanalabschnitte mit verstärkter Querverstrebung widerstehen Ermüdungsrissen weitaus länger als geschraubte oder leichtere Alternativen, insbesondere in Umgebungen mit Dauerschichtbetrieb.
Hydraulikdichtungen aus Polyurethan behalten ihre Leistung über einen größeren Temperaturbereich als Standard-Gummimischungen bei, was für Kühllager oder an Laderampen im Freien angrenzende Umgebungen von großer Bedeutung ist.
Eine Elektrotauchgrundierung mit anschließender Pulverbeschichtung sorgt für eine wesentlich längere Korrosionsbeständigkeit als einschichtig lackierte Rahmen, was insbesondere für Einrichtungen in der Nähe von Küstenregionen oder mit hoher Luftfeuchtigkeit wichtig ist.
Gabeln, die aus Stahl mit höherem Kohlenstoffgehalt und entsprechender Wärmebehandlung hergestellt werden, widerstehen einer Biegung unter wiederholter Punktlastbeanspruchung weitaus besser als minderwertige Alternativen, wodurch das Risiko einer Gabelverformung bei Nennkapazität verringert wird.
Der Kaufpreis stellt einen Bruchteil der gesamten Lebenszeitkosten für einen Lagerstapler dar, der über eine Nutzungsdauer von fünf bis sieben Jahren betrieben wird. Geplante Wartungsintervalle, Ersatzteilverfügbarkeit und antriebsstrangspezifische Wartungsanforderungen bestimmen die laufenden Betriebskosten weitaus wichtiger als die anfängliche Kapitalausgabe. Anlagen, die einen Wartungsplan auf der Grundlage des tatsächlichen Arbeitszyklus erstellen – und nicht auf einer generischen Herstellervorgabe –, berichten regelmäßig über längere Wartungsintervalle zwischen dem Austausch wichtiger Komponenten.
Die Wartung des Hydrauliksystems folgt einem vorhersehbaren Muster, das an die Betriebsstunden und nicht an die Kalenderzeit gebunden ist. Flüssigkeitsverunreinigungen durch Dichtungsverschleiß beschleunigen die Verschlechterung der Komponenten im gesamten Hydraulikkreislauf, weshalb eine Flüssigkeitsinspektion in regelmäßigen Stundenabständen statt nur einer jährlichen Inspektion zu einer messbar längeren Lebensdauer von Pumpe und Zylinder führt. Der Reifenverschleiß folgt einem ähnlichen stundenbasierten Muster, wobei Vollgummireifen in der Regel in einem längeren Intervall ausgetauscht werden müssen als Luftreifen bei Innenbetrieben mit hoher Belastung.
Prüfung des Hydraulikflüssigkeitsstands, Prüfung des Reifenverschleißes, Funktionsprüfung des Bremssystems und Prüfung der Batterieklemmen bei elektrischen Konfigurationen.
Vollständiger Hydraulikflüssigkeits- und Filterwechsel, Schmierung und Spannungsprüfung der Mastkette sowie Inspektion der Antriebsachslager.
Getriebeölwechsel für Verbrennungsmotoren, umfassende Inspektion der Mastrollen und erneute Inspektion der strukturellen Schweißpunkte.
Bedienerschutzsysteme werden in das Chassis integriert und nicht nachträglich hinzugefügt. Die Dachschutzstrukturen sind auf ihre Tragfähigkeit ausgelegt, um in Regallagerumgebungen vor herabfallenden Trümmern zu schützen, während das Fahrerrückhaltesystem, einschließlich der Sicherheitsgurt-Verriegelungsschaltung, das Einkuppeln des Antriebsstrangs verhindert, bis der Bediener ordnungsgemäß gesichert ist. Lastschutzgitterverlängerungen verhindern, dass Güter während des Transports nach hinten in Richtung Fahrerkabine rutschen, ein Detail, das besonders beim Umgang mit gestapelten oder unregelmäßig geformten Lasten von Bedeutung ist.
Stabilitätskontrollsysteme überwachen gleichzeitig den Mastwinkel, das Lastgewicht und die Fahrgeschwindigkeit und begrenzen automatisch die Hubhöhe oder die Fahrgeschwindigkeit, wenn sich die Kombination dieser Faktoren der Fahrgestellstabilitätsschwelle nähert. Diese Art der aktiven Sicherheitsüberwachung ist in Konfigurationen der mittleren und schweren Klasse immer mehr zum Standard geworden und verringert das Umkipprisiko bei Wendemanövern bei teilweiser oder voller Hubhöhe.
Welche Tragfähigkeit benötigt ein Standard-Lagerstapler?
Für die allgemeine Palettenhandhabung mit Standardpaletten von 1.000–1.200 kg deckt ein 1,5–2,5-Tonnen-Gerät die meisten Lagervorgänge ab. Anlagen, die schwerere Industrielasten befördern, sollten mindestens 25 % über dem maximal erwarteten Palettengewicht dimensioniert sein, um Schwankungen des Lastschwerpunkts Rechnung zu tragen.
Wie unterscheidet sich die Hubhöhe von der Masthöhe?
Die Hubhöhe bezieht sich auf die maximale Gabelhöhe, während sich die Masthöhe auf die zusammengeklappte oder ausgefahrene physische Maststruktur bezieht. Ein Mast kann bis zu einer Hubhöhe von 9 Metern ausgefahren werden, während er auf weniger als 2,3 Meter zusammengeklappt werden kann, um beim Transport oder Betrieb bei niedrigen Decken eine freie Höhe über Kopf zu gewährleisten.
Welche Gangbreite wird für einen Schubmaststapler benötigt?
Schubmaststapler benötigen in der Regel einen Arbeitsgang zwischen 2,3 und 2,7 Metern, verglichen mit 3,2–3,6 Metern bei Standard-Gegengewichtseinheiten, was deutlich dichtere Regalanordnungen bei gleicher Grundfläche ermöglicht.
Ist Elektro- oder Verbrennungsmotor besser für den Einsatz in Innenlagern geeignet?
Elektrische Antriebe werden in Innenräumen im Allgemeinen bevorzugt, da keine Abgasemissionen, ein geringerer Geräuschpegel und geringere Belüftungsanforderungen vorliegen. Verbrennungsmotoren sind nach wie vor relevant für Gartenarbeiten im Freien oder für den Dauerbetrieb unter hoher Beanspruchung, bei denen Ladeunterbrechungen unpraktisch sind.
Wie oft sollte die Hydraulikflüssigkeit an einem Lagerstapler überprüft werden?
Der Hydraulikflüssigkeitsstand sollte alle 250 Betriebsstunden überprüft werden. Ein vollständiger Flüssigkeits- und Filterwechsel ist je nach Arbeitszyklus und Umgebungstemperatur nach 1.000–1.500 Stunden geplant.
Kann ein Gabelstapler sowohl die Bodenlagerung als auch die Hochregallagerung bewältigen?
Eine Konfiguration mit mittlerer Reichweite kann mittlere Rackhöhen von bis zu etwa 7–8 Metern bedienen, aber Einrichtungen mit Racks über 9 Metern erfordern in der Regel eine dedizierte Hochregaleinheit für einen stabilen, normkonformen Betrieb.
Welche Bodenbedingungen schränken die Auswahl eines Gabelstaplers ein?
Unebene Böden, Dehnungsfugen und Doppel- oder Zwischenböden mit begrenzten Tragfähigkeiten schränken ein, welches Fahrgestellgewicht und welchen Reifentyp sicher eingesetzt werden kann. Der Bodendruck sollte immer anhand der Dokumentation zur Bodenbelastung der Einrichtung überprüft werden.
Wie lange dauert das Aufladen der Batterie bei einem Elektro-Lagerstapler?
Herkömmliche Blei-Säure-Batteriesysteme benötigen typischerweise 8 Stunden für eine vollständige Aufladung plus eine 8-stündige Abkühlzeit. Schnellladefähige Systeme können dies erheblich reduzieren und ermöglichen Zwischenladungen in Schichtpausen ohne kompletten Batteriewechsel.
Wie hoch ist die typische Lebensdauer eines Lagerstaplers?
Bei normalem Ein- oder Zweischichtbetrieb mit planmäßiger Wartung leistet eine gut gebaute Einheit in der Regel 10.000 bis 15.000 Betriebsstunden, bevor eine größere Komponentenüberholung erfolgt, was etwa fünf bis sieben Jahren ununterbrochener Betriebsnutzung entspricht.
Halten Vollreifen oder Luftreifen in Innenräumen länger?
Vollgummireifen zum Aufpressen halten im Allgemeinen länger als Luftreifen in Innenräumen mit Betonböden, da sie keinem Pannenrisiko ausgesetzt sind und bei wiederholten Stopp-Start-Zyklen eine langsamere Profilabnutzung erfahren.
Welche Anbaugeräte werden üblicherweise an einen Lagerstapler angebaut?
Seitenschieber, Zinkenverstellgeräte, Laststabilisatoren und drehbare Klammern sind die am häufigsten nachgefragten Anbaugeräte, die jeweils während der Produktion direkt an der Trägerplatte montiert und nicht nachträglich angebracht werden.
Wie wirkt sich die Umgebungstemperatur auf die Leistung des Gabelstaplers aus?
Kühle Lagerumgebungen reduzieren die Batteriekapazität und erhöhen die Viskosität der Hydraulikflüssigkeit, was beides zu einer langsameren Hebereaktionszeit führt. Für den Kühllagereinsatz vorgesehene Einheiten erfordern in der Regel Dichtungen und Batterieisolationspakete für niedrige Temperaturen.
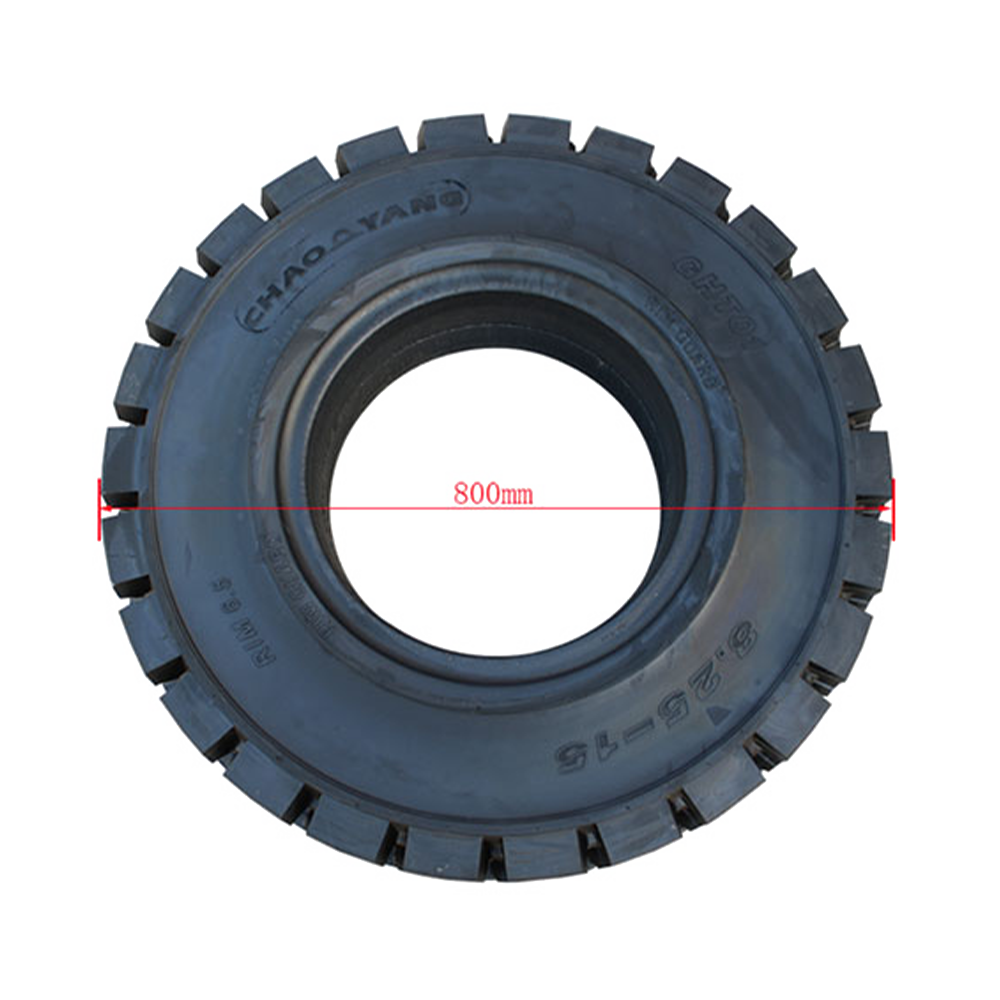
Die Reifenmischung und -konstruktion wirken sich stärker auf die Fahrstabilität, den Schutz der Bodenoberfläche und die Energieeffizienz aus, als die meisten Käufer bei der Spezifikation zunächst berücksichtigen. Vollständige Überdruckreifen widerstehen Pannenschäden vollständig und behalten ihre Form auch bei starker Punktbelastung, was sie zur Standardwahl für Einsätze auf Betonböden in Innenräumen mit hoher Zyklenzahl macht. Luft- und Polsterreifenoptionen tauschen einen Teil dieser Pannensicherheit gegen eine verbesserte Stoßdämpfung ein, was bei Anlagen mit Dehnungsfugen, Dockplattenübergängen oder geringfügigen Oberflächenunebenheiten relevant wird, wo der Fahrkomfort die Ermüdung des Bedieners bei langen Schichten beeinträchtigt.
Reifendurchmesser und -breite beeinflussen auch unabhängig vom Fahrgestellgewicht den Bodendruck. Eine größere Reifenaufstandsfläche verteilt das Gewicht des Fahrgestells auf eine größere Kontaktfläche und verringert so den punktuellen Druck auf erhöhten Böden oder Zwischengeschossen, wo die Tragfähigkeit pro Quadratmeter eine feste Einschränkung darstellt. Einrichtungen, die mit Epoxid- oder Harzböden arbeiten, sollten zusätzlich die Kompatibilität der Reifenmischung bestätigen, da bestimmte Gummimischungen bei wiederholtem Kontakt und Drehreibung Spuren hinterlassen oder Spezialbodenbeschichtungen beschädigen können.
Die Kompatibilität der Anbaugeräte wird durch die Wagenklasse und nicht allein durch die Gabellänge bestimmt, und nicht übereinstimmende Wagenklassen sind einer der häufigsten Konfigurationsfehler in Einrichtungen, die Anbaugeräte getrennt von der Basiseinheit beziehen. Schlittenhalterungen der Klassen II und III entsprechen bestimmten hydraulischen Durchflussraten und Montagehalterungsabmessungen, was bedeutet, dass ein Anbaugerät, das für eine Schlittenklasse ausgelegt ist, ohne Modifikation nicht korrekt oder sicher in eine andere Klasse integriert werden kann.
Seitenschieber ermöglichen eine seitliche Gabelverstellung ohne Neupositionierung des gesamten Fahrgestells und verkürzen so die Zykluszeit bei Kommissioniervorgängen in engen Gängen, bei denen eine wiederholte Feinausrichtung an einer Regalfläche andernfalls den Durchsatz verlangsamen würde. Gabelverstellgeräte erweitern dies noch weiter, indem sie die Einstellung des Gabelabstands vom Fahrersitz aus ermöglichen, was in Betrieben nützlich ist, in denen in einer einzigen Schicht variable Palettenbreiten verarbeitet werden. Drehbare Klemmen und Laststabilisatoren erfüllen spezielle Handhabungsanforderungen wie Trommel- oder Rollenware und werden typischerweise in der Produktionsphase spezifiziert, sodass die Kapazität des Hydraulikkreislaufs von Anfang an richtig für die zusätzliche Last des Anbaugeräts dimensioniert ist.
Jedes auf unserer Linie produzierte Chassis durchläuft eine strukturierte Qualitätskontrollsequenz, bevor es das Werk verlässt. Rahmenschweißnähte werden vor dem Auftragen der Farbe unter Belastung geprüft, hydraulische Systeme werden einem Drucktest mit dem 1,5-fachen Nennbetriebsdruck unterzogen und fertiggestellte Einheiten werden vor der Abnahme der Endkontrolle einem Zyklustest bei voller Nennkapazität über den gesamten Mastausfahrbereich unterzogen. Die Produktion ist nach den Qualitätsmanagementnormen ISO 9001 zertifiziert und für regulierte Märkte bestimmte Einheiten werden gemäß den CE-Konformitätsanforderungen gebaut, die strukturelle Sicherheit, elektrische Systeme und Bedienerschutznormen umfassen.
Die Rückverfolgbarkeit der Komponenten wird während des gesamten Produktionslaufs aufrechterhalten, indem Schweißinspektionsaufzeichnungen, Ergebnisse der Hydraulikdrucktests und Endzyklustestdaten für jede Chassis-Seriennummer protokolliert werden. Diese Rückverfolgbarkeit ist besonders relevant für Einrichtungen, die unter internen Sicherheitsauditanforderungen arbeiten, wo dokumentierte Testhistorien die Gerätezertifizierung und Überprüfungen der Versicherungskonformität unterstützen.
Da die Fertigung direkt in unserer Produktionshalle erfolgt, können Konfigurationsänderungen – Masthöhe, Gabellänge, Reifenmischung, Anbaugerätemontage, Spannungssystem – bereits in der Produktionsphase spezifiziert werden und müssen nicht später nachgerüstet werden. Dies ist besonders relevant für Einrichtungen mit nicht standardmäßigen Regalhöhen, ungewöhnlichen Ladungsabmessungen oder besonderen Anforderungen an Anbaugeräte wie Zinkenverstellgeräte, Seitenschieber oder drehbare Klammern.
Gebaut auf einer 48-V- oder 80-V-Architektur mit AC-Antriebsmotoren, mit einer Größe von 1,5 bis 3,5 Tonnen, konzipiert für den Mehrschichtbetrieb in Innenräumen mit minimalem Lärm und emissionsfreier Leistung.
Konfigurationsoptionen anzeigenDas Mastdesign mit schmalem Fahrgestell wurde für Gangbreiten ab 2,3 Metern und Hubhöhen von bis zu 11 Metern für hochdichte Regallageranwendungen entwickelt.
Konfigurationsoptionen anzeigenDiesel- und LPG-Antriebsoptionen für Dauerschichtbetrieb im Freien und gemischten Betrieb im Innen- und Außenbereich, Nennlast von 3 bis 5 Tonnen mit verstärkter Rahmenkonstruktion.
Konfigurationsoptionen anzeigenHydraulikdichtungen für niedrige Temperaturen, isolierte Batteriefächer und korrosionsbeständige Rahmenbeschichtungen, die für den dauerhaften Lagerbetrieb bei Minusgraden ausgelegt sind.
Konfigurationsoptionen anzeigenEinrichtungen mit nicht standardmäßigen Anforderungen – längere Gabellänge, kundenspezifische Spannungssysteme, spezielle Anbaugeräte oder regionale Compliance-Zertifizierungen – können Konfigurationsanpassungen direkt in der Produktionsphase anfordern. Unser Engineering-Team arbeitet anhand von Anlagenspezifikationen, einschließlich Gangabmessungen, Dokumentation der Rackhöhe und Bodenlastbewertungen, um anstelle einer generischen Katalogauflistung eine Chassiskonfiguration zu empfehlen, die auf die tatsächliche Betriebsumgebung abgestimmt ist.
Produktionsläufe für Großaufträge werden mit einer eigenen Linienzeit geplant, was eine konsistente Bauspezifikation über die gesamte Bestellmenge hinweg sowie eine einheitliche Test- und Inspektionsdokumentation für jede im Lauf produzierte Einheit ermöglicht. Die Lieferzeiten variieren je nach Konfigurationskomplexität und Auftragsvolumen und werden während der Spezifikationsprüfungsphase vor der Produktionsplanung bestätigt. Einrichtungen, die die Flottenstandardisierung an mehreren Standorten koordinieren, profitieren von diesem Ansatz, da identische Bauspezifikationen während eines Produktionslaufs die Komplexität der standortübergreifenden Wartung verringern und die Planung des Ersatzteilbestands vereinfachen.
Regionale Compliance-Anforderungen werden bereits in der Spezifikationsphase berücksichtigt und nicht durch Änderungen nach der Produktion. Die Konfiguration des elektrischen Systems, die Sicherheitskennzeichnung und die Dokumentation der Bauzertifizierung werden in der ersten Bauplanungsphase an die gesetzlichen Rahmenbedingungen des Zielmarkts angepasst, wodurch Verzögerungen und zusätzliche Kosten vermieden werden, die mit der Nachrüstung von Compliance-Funktionen an einer fertigen Einheit verbunden sind.
Einrichtungen, die einen Austausch oder eine Flottenerweiterung prüfen, sollten die aktuellen Gangbreiten, Rackhöhen, Bodenlastwerte und Schichtarbeitszyklen dokumentieren, bevor sie Konfigurationsempfehlungen anfordern – diese Informationen bestimmen die Fahrgestellklasse, die Masthöhe und die Antriebsstrangauswahl zuverlässiger als Kapazitätsangaben allein.
Empfohlene Produkte
Empfohlene NACHRICHTEN